
-
深圳市
-
86-0755-83986402
-
liu56817@126.com
深圳市
86-0755-83986402
liu56817@126.com

技术文章
TECHNICAL ARTICLES 更新时间:2026-10-17
 点击次数:42
规范便携式里氏硬度计(含 TIME5310 等机型)的操作、校准、检测、记录、维护流程,统一各行业现场硬度检验方法,保证检测数据准确、可追溯,满足来料检验、过程抽检、成品检测、设备在役检测、第三方检测等质量管控要求。
2 适用范围
2.1 适用仪器
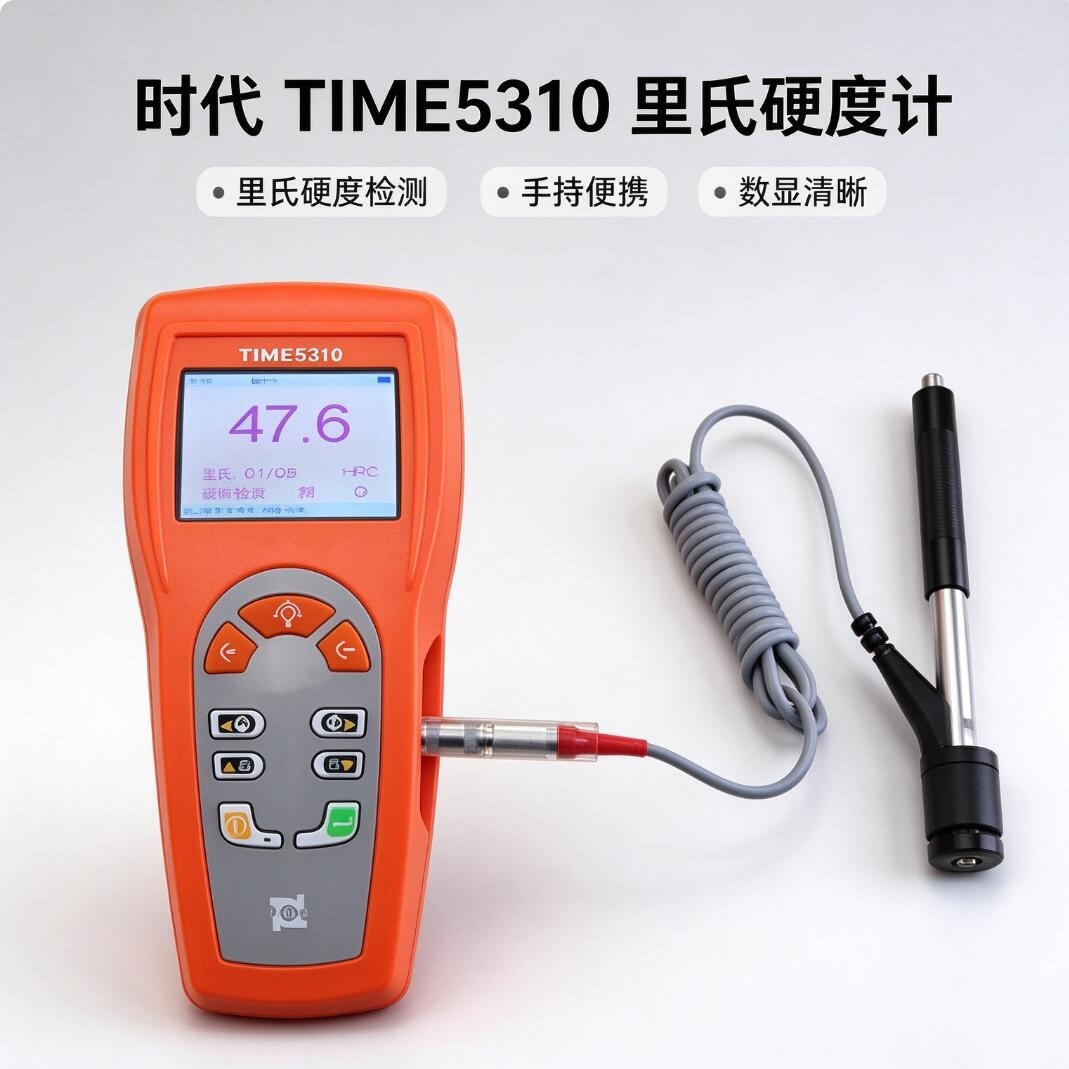
所有便携式里氏硬度计(TIME5310、TIME5300、TIME5150 等),D/DC/C/G/E 型冲击装置。
2.2 适用行业与工件
- **机械制造行业**:锻件、铸件、模具、齿轮、轴类、大型机床底座、重型零部件
- **压力容器 / 石化行业**:锅炉、压力管道、储罐、筒体、封头、焊缝母材硬度检测
- **电力行业**:汽轮机转子、泵阀、发电机部件、变电站设备、锅炉管道
- **钢结构行业**:钢结构构件、焊接件、桥梁构件、大型机架
- **汽车行业**:大型冲压模具、车架、底盘大件、重型车零部件
- **模具行业**:注塑模、压铸模、热锻模具等大型模具现场检测
- **第三方检测机构**:现场上门检测、失效分析、现场质量评估
不适用范围:
> 薄壁悬空工件、疏松多孔铸件、非金属材料、橡胶塑料、带持续强震动工件、表面有厚涂层 / 厚氧化皮且无法打磨的工件。
3 引用标准
GB/T 17394.1-2014《金属材料 里氏硬度试验 第 1 部分:试验方法》
ASTM A956 Standard Test Method for Leeb Hardness Testing of Metallic Products
4 人员、设备及辅助工具
4.1 操作人员
经仪器操作培训,熟悉里氏硬度测试原理,掌握仪器校准、异常判断方法;持证 / 培训合格后方可上岗。
4.2 检测设备
1. 便携式里氏硬度计主机 + 对应冲击探头(D 标配;DC 狭小空间、C 薄壁、G 重型铸件、E 硬质合金)
2. 标准里氏硬度试块(用于每次检测前、检测后核查校准)
3. 配套支撑环、探头清洁刷
4.3 辅助耗材
金相砂纸(80#~120#)、角磨机 / 小型打磨头、无尘布、无水乙醇、毛刷、记号笔、卷尺
5 检测前准备
5.1 工件测点预处理(通用核心要求)
1. 清除测点区域油污、锈蚀、油漆、氧化皮、电镀层;
2. 打磨测试区域,表面平整、无气孔、裂纹、凹坑;打磨时避免工件局部过热回火,改变材料硬度;
3. **工件固定**:工件必须稳固,不得悬空、晃动。小型工件需用台钳夹紧;大型工件保证无震动;
4. 工件厚度要求:基体厚度≥5mm;薄壁件必须背面刚性支撑,否则数据无效;
5. 曲面工件:根据曲率选用对应支撑环,保证探头贴合。
> ✅分行业测点要点:
> - 压力容器 / 管道:焊缝检测,避开焊瘤、飞溅,打磨焊缝及热影响区;
> - 模具行业:打磨模具型腔测点,避免打磨过度损伤工件;
> - 铸件:清理表面型砂、起皮,铸件疏松区域不适合测试。
5.2 仪器检查与校准核查
1. 检查仪器电量,电量不足提前充电;检查探头线缆无破损、接头无松动;
2. 安装冲击探头,拧紧接头;用清洁刷清理探头内部冲击体金属碎屑;
3. **检测前核查**:在标准硬度试块连续测试 3 次,读数落在试块允许误差范围内,方可开展工件检测;
若超差:清洁探头,重新复测;仍不合格,停止检测,上报,禁止使用。
4. 开机设置:选择**被测材料**,选定需要输出硬度单位(HL/HRC/HRB/HB/HV/HS)。
5.3 环境确认
环境温度:-10℃~50℃;环境湿度≤90%,无凝露;
检测区域无持续震动、无强磁场干扰;高空检测做好安全防护。
6 现场检测操作步骤(全行业通用)
1. 标记测点:记号笔标记检测点位,测点之间距离≥3mm,避免测点互相干扰;
2. 将冲击探头垂直压紧于打磨后的测点表面,**探头轴线必须垂直工件表面,禁止倾斜**;曲面工件匹配支撑环;
3. 探头稳定贴合后,按下冲击按钮,仪器自动完成冲击,屏幕读取本次硬度值;
4. 同一检测区域连续测试 **3~5 个有效测点**,仪器自动计算平均值;剔除明显异常跳点;
5. 如需留存数据,保存本组测量数据至仪器内存;批量检测可开启仪器上下限报警;
6. 更换测点 / 更换工件,重复步骤 1~5;
7. **检测结束后复核**:再次在标准硬度试块测试 1~2 点,确认仪器示值没有漂移;若漂移,本次工件数据作废,重新检测。
7 数据记录、判定与报告
7.1 记录信息(可按需删减)
工件编号、工件材质、所属行业、检测位置、仪器型号、探头型号、环境温度、测试日期、每个测点读数、平均值、检测人。
7.2 结果判定
1. 将有效测点平均值,与图纸、技术协议、行业规范要求的硬度范围对比;
2. 合格:平均值在规定硬度区间内;
3. 不合格:复测表面、探头、校准状态,复测仍然超差,则判定不合格,做好标识。
7.3 报告输出
仪器可通过 USB 导出存储数据,整理成检测原始记录,形成检测报告;第三方检测需附仪器有效计量检定证书。
> 行业判定参考:
> 压力容器:按 GB150、容规相关硬度验收指标;
> 模具行业:按照模具图纸技术要求;
> 钢结构 / 机械零件:按产品图纸、采购技术协议。
8 仪器维护、保管与周期检定
1. 使用完毕:清洁探头冲击体内金属粉尘,擦拭主机,拆下探头,放入防震包装箱;
2. 冲击探头为精密部件,严禁摔落、撞击,禁止拆卸探头内部组件;
3. 长期存放:置于干燥常温环境,每月补电一次;
4. 仪器按法规 / 体系要求定期送计量机构检定,**超检定有效期,禁止用于出具正式检测报告**;
5. 仪器故障、读数异常时,立即停用,禁止带病检测。
9 安全注意事项
1. 打磨工件佩戴护目镜、劳保手套,防止金属碎屑划伤;
2. 高空、容器内部检测,遵守对应行业安全作业规范,做好通风、防坠落;
3. 检测时探头不得对准人体;
4. 现场若存在易燃易爆介质(石化管道、储罐),遵守防爆安全管理要求,确认仪器满足现场防爆要求;
5. 禁止在剧烈震动、强磁场区域开展检测。
10 异常情况处理
1. 读数波动、重复性差:优先排查:工件松动 / 悬空、测点表面打磨质量、探头内部是否有金属碎屑;
2. 标准试块校验不合格:清洁冲击体,重新校验;仍然异常,停止使用,联系厂家维修;
3. 仪器黑屏、按键失灵:检查电池,重启;故障无法排除,停用送检;
4. 测点出现明显裂纹:停止该点测试,记录工件缺陷。
11 配套记录表单
1. 《里氏硬度检测原始记录表》
2. 《便携式硬度计日常校准核查记录表》
3. 《仪器设备周期检定台账》

0755-83986402


Copyright © 2026 深圳市时代之峰科技有限公司 All Rights Reserved 备案号:粤ICP备09197511号
管理登录 技术支持:化工仪器网 sitemap.xml
地址:深圳市 邮箱:liu56817@126.com
 当前位置:
